Gewinde 3D-drucken und Passung prüfen
Veröffentlicht 2026-08-26 · aktualisiert 2026-09-25
Redaktion: GenerateSTL
Ein gedrucktes Gewinde passt nur zusammen, wenn fünf Angaben übereinstimmen und die Passung zusätzlich am eigenen Druck gemessen wird. Dieser Ratgeber liefert ein vollständiges M8-Rezept, trennt Modellgeometrie, Druckabweichung und tatsächliche Passung und führt durch einen kurzen Prüfablauf mit Schraube und Mutter.
Passt das Gewinde geometrisch zusammen?
Zwei Gewinde passen geometrisch zusammen, wenn Nenndurchmesser, Profil, Steigung, Gangzahl und Drehrichtung übereinstimmen. Erst danach entscheidet der Druck über die tatsächliche Passung. M8 Regelgewinde bedeutet 8 mm Nenndurchmesser bei 1,25 mm Steigung, wie sie die Normenreihe DIN 13-1 festlegt und der Schraubenratgeber von fischer für die Standard-M8-Schraube nennt. M8 Feingewinde hat 1 mm Steigung, daneben gibt es weitere Feinsteigungen. Beide heißen M8 und laufen nicht aufeinander. Die Steigung ist der axiale Abstand benachbarter Gewindespitzen, der Vorschub je Umdrehung ist Steigung mal Gangzahl. Ein eingängiges M8 bewegt seine Mutter damit 1,25 mm pro Umdrehung. Auch die Drehrichtung gehört zum Abgleich: Ein Linksgewinde läuft nicht auf einem Rechtsgewinde. Die folgenden Zahlen stammen aus der Engine dieses Generators und aus dem exportierten Modell, nicht aus einem Druckversuch.
Beide Teile brauchen dieselben Werte. Ein Abgleich nur auf einer Seite erzeugt zwei verschiedene Helixe, die nicht ineinanderlaufen. Prüfe die fünf Angaben deshalb in dieser Reihenfolge, bevor du einen Passungswert änderst: erst Durchmesser und Profil, dann Steigung und Gangzahl, zuletzt die Drehrichtung.
M8 vollständig einstellen
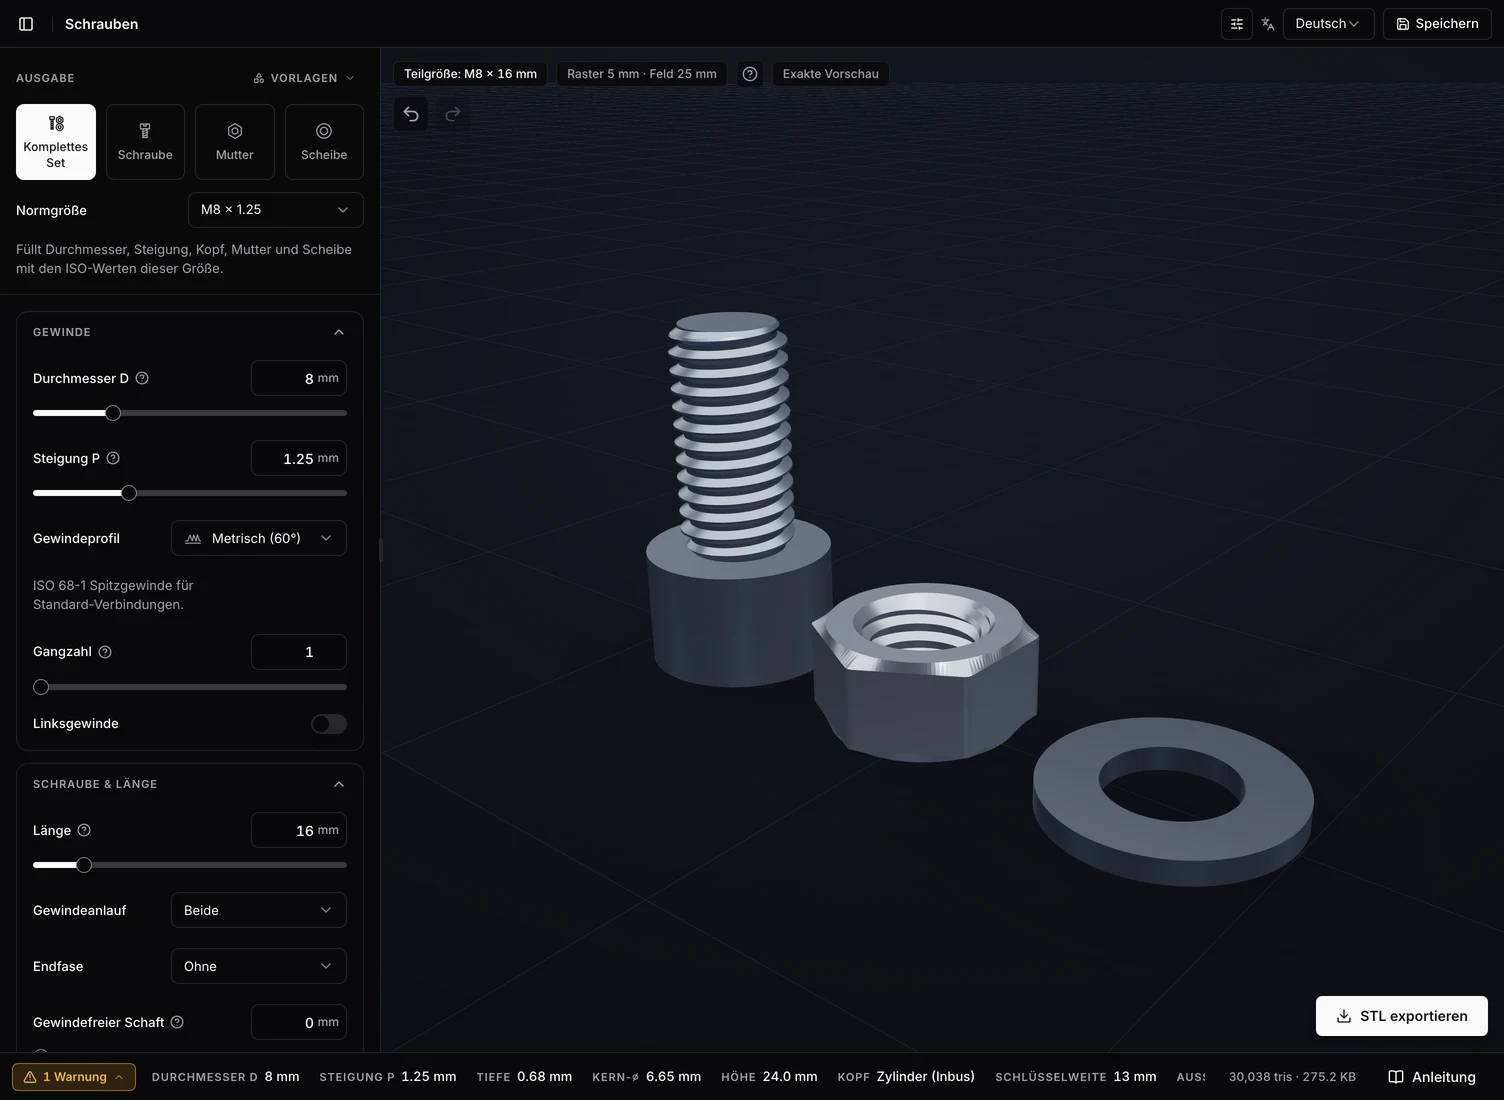
Das M8-Rezept in der Schrauben-Arbeitsfläche setzt einen vollständigen Parametersatz. Es überschreibt gespeicherte Werte nicht teilweise, sondern ersetzt alle Felder auf einmal. Ein frischer Browser und ein Browser mit abgelegten Schrauben zeigen danach dieselben Eingaben, weil das Rezept jeden Parameter mitbringt. Kontrolliere die sichtbaren Felder vor dem Export.
Die Zahlen sind nominale Modellwerte. Sie reproduzieren die Geometrie, die der Generator erzeugt, und treffen keine Aussage über Maßhaltigkeit oder Belastbarkeit eines gedruckten Teils.
Die Normgröße M8 im Auswahlfeld füllt Durchmesser, Steigung, Kopf, Mutter und Scheibe mit den Tabellenwerten. Das Rezept geht darüber hinaus und legt zusätzlich Profil, Gangzahl, Länge, Untermaß und Mutternspiel fest, damit auch diese Felder nicht aus einer früheren Sitzung stammen. Trifft ein Rezept auf ältere Kurzparameter wie ?d=8, gewinnt das Rezept. Die Tabelle unten nennt deshalb alle Parameter, die das Rezept setzt, nicht nur die auffälligen.
| Feld im Panel | Einstellung | Wirkung |
|---|---|---|
| Durchmesser D | 8 mm | Nennmaß der Schraube, Grundlage aller Ableitungen |
| Steigung P | 1,25 mm | Regelsteigung M8, Abstand benachbarter Spitzen |
| Gewindeprofil | Metrisch (60°) | metrisches Profil für Befestigungsgewinde |
| Gangzahl | 1 | Vorschub 1,25 mm je Umdrehung |
| Linksgewinde | nein | rechtsgängig, das Gegenstück muss ebenfalls rechtsgängig sein |
| Länge | 16 mm | Gewindelänge der Stange |
| Kopf und Kopfhöhe | Zylinder (Inbus) | Kopf-Ø 13 mm, Kopfhöhe 8 mm |
| Antriebsgröße und Antriebstiefe | Innensechskant | 6 mm Schlüsselweite, 4 mm tief |
| Untermaß | 0 mm | Schraube liegt auf Nennmaß |
| Spiel (Mutter) | 0,12 mm | Eingabewert, die Engine versetzt den Mutternquerschnitt radial um 0,24 mm |
| Form, Schlüsselweite und Dicke (Mutter) | Sechskant | 13 mm Schlüsselweite, 6,8 mm dick |
| Innen-Ø, Außen-Ø und Dicke (Scheibe) | 8,4 / 16 / 1,6 mm | Innendurchmesser, Außendurchmesser, Dicke |
| Auflösung | Fein (Stufe 3) | Segmentierung der Helix, 168 Segmente |
| Gewindeanlauf | beide | stumpfer Anlauf an beiden Gewindeenden |
| Gewindefreier Schaft | 0 mm | kein Absatz ohne Gewinde |
| Endfase | ohne | Stangenende ohne Fase |
| Fase (Mutter) | automatisch | Innen- und Außenfase am Gewindeeinlauf |
| Kantenfase (bei Sechskant nicht sichtbar) | 0,2 relativ zur Dicke | Fase an runder und Vierkantmutter, beim Sechskant leitet die Engine sie aus der Schlüsselweite ab |
| Bündige Unterseite | nein | Mutter liegt nicht bündig auf |
| Fase (Scheibe) | 0 mm | Scheibe ohne Fase |
| Ausgabe | komplettes Set | ZIP mit Stange, Mutter und Scheibe als drei STL-Dateien plus README |
Untermaß und Mutternspiel auseinanderhalten
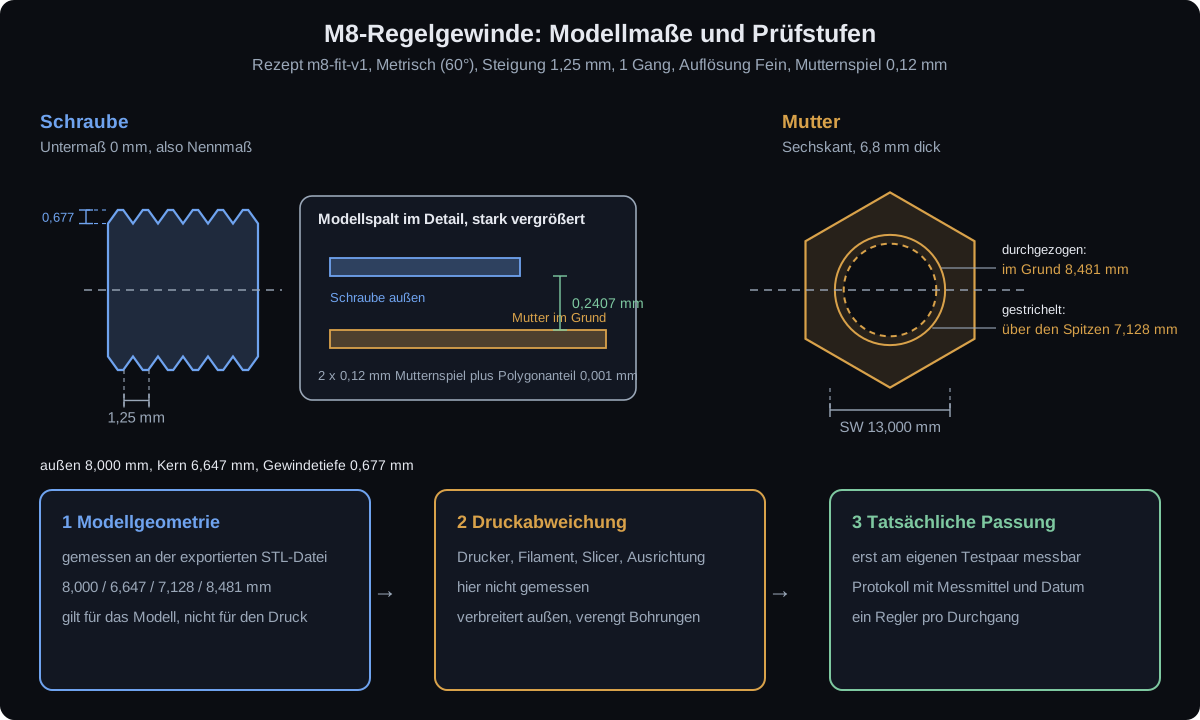
Beide Regler verändern die Paarung, aber an verschiedenen Bauteilen. Das Untermaß verkleinert den Außendurchmesser der Schraube: Außendurchmesser ist Nenndurchmesser minus Untermaß. Im M8-Rezept steht das Untermaß auf 0 mm, die Stange liegt also auf 8,000 mm. Das Mutternspiel verändert dagegen nur das Innengewinde der Mutter. Die Engine versetzt den Gewindequerschnitt der Mutter radial um das Doppelte des eingestellten Spiels nach außen, über den Durchmesser sind das vier mal der Wert. Bei 0,12 mm ergibt das 0,24 mm radial.
Am exportierten Modell nachgemessen, Dreieckprofil, 1,25 mm Steigung, Auflösung Fein: Schraube außen 8,000 mm, Schraubenkern 6,647 mm, Mutter über den Spitzen 7,128 mm, Mutter im Grund 8,481 mm. Daraus folgen 0,241 mm radialer Modellspalt an den Spitzen und 0,241 mm im Grund. Der Wert setzt sich aus den 0,24 mm Spiel und rund 0,001 mm aus der Polygonannäherung des Innengewindes zusammen.
Diese 0,24 mm sind ein Modellspalt, keine Passungsempfehlung. Ob ein gedrucktes Paar läuft, hängt zusätzlich von Drucker, Filament, Slicerprofil und Ausrichtung ab. Wende den Zuschlag außerdem nie doppelt an: Wer das Untermaß senkt und gleichzeitig das Mutternspiel erhöht, verändert zwei Stellen und kann den Anteil später keiner Ursache mehr zuordnen.
Im Code entstehen die beiden Werte an getrennten Stellen. Der Außendurchmesser der Stange folgt aus Nenndurchmesser minus Untermaß. Der Gewindequerschnitt der Mutter wird um den doppelten Spielwert radial nach außen versetzt. Zusätzlich skaliert die Engine die Mutter mit dem Kehrwert des Kosinus des halben Segmentwinkels, damit die polygonale Näherung des Innengewindes nicht enger ausfällt als das Idealprofil. Bei der Auflösung 3 sind das 168 Segmente, der Anteil liegt bei rund 0,001 mm im Radius.
Kurzes Testpaar exportieren
Exportiere aus dem Rezept eine kurze Stange und eine Mutter, nicht ein ganzes Sortiment. Eine Stange mit 16 mm Gewinde trägt bei 1,25 mm Vorschub rund elf vollprofilige Umdrehungen, weil der stumpfe Anlauf an beiden Enden je 1,25 mm belegt; eine 6,8 mm dicke Mutter deckt davon rund fünf ab. Prüfe vor dem Export die sichtbaren Felder: 8 mm Durchmesser, 1,25 mm Steigung, Metrisch (60°), ein Gang, rechtsgängig. Weicht ein Feld ab, lade das Rezept erneut, statt es von Hand nachzubauen.
Lade beide Dateien in den Slicer und kontrolliere, dass die Dateien vollständig sind: geschlossene Kontur, plausible Wandstärken, kein Fehlerhinweis zur Ausrichtung. Das Rezept erzeugt geschlossene Netze ohne offene Kanten, das ist die Voraussetzung für einen brauchbaren Export, aber kein Nachweis über die spätere Passung. Wer das Paar zusätzlich auf einer Metallschraube prüfen will, findet die passende Ausgangsseite unter Schrauben-Generator; dort kalibrierst du die Mutter an der realen Schraube statt an einem zweiten Druckteil.
Der Vorschub je Umdrehung ist Steigung mal Gangzahl, das gilt auch für das Rezept. Roton definiert den Vorschub als Steigung multipliziert mit der Zahl der Gänge. Beim eingängigen M8-Rezept sind Steigung und Vorschub gleich, bei mehrgängigen Varianten nicht mehr, und dann müssen beide Teile dieselbe Gangzahl tragen.
Exportiere getrennt nach Bauteil, wenn du nur die Mutter prüfen willst: Sie ist das kleinere Teil, und nach einer Änderung des Mutternspiels brauchst du nur sie neu. Das Set-ZIP enthält Stange, Mutter und Scheibe samt kurzer README; einzelne STL-Dateien sind für Nachdrucke übersichtlicher. Notiere Dateinamen und Exportzeitpunkt im Protokoll, damit später jede Datei zu genau einem Versuch gehört.
Druck und Messung dokumentieren
Ein leeres Protokoll ersetzt erfundene Erfahrungswerte. Trage nur ein, was du wirklich gemessen hast, und notiere das Messmittel. Messschieber und Bügelmessschraube messen beide über den Gewindespitzen; die Bügelmessschraube ist dabei die genauere Wahl, ein anderes Maß liefert sie aber nicht. Den Flankendurchmesser bestimmt keines der beiden Werkzeuge, dafür braucht es Gewindemessdrähte oder ein Gewindemikrometer. Das Protokoll verlangt deshalb nur Maße, die dein Messmittel wirklich liefert. Vergleiche außerdem niemals die Modellwerte aus dem Abschnitt oben mit deinem gedruckten Teil, als wären sie dasselbe: Der Modellspalt ist eine Rechengröße, dein Messwert eine Beobachtung am Bauteil.
Der Zuschlag, den ein Drucker braucht, ist keine Konstante. Prusas Konstruktionshinweise nennen für bewegliche Teile mindestens 0,3 mm und betonen, dass es keinen universellen Toleranzwert gibt. Genau deshalb stehen im Protokoll dein Messmittel und dein Slicerprofil statt eines übernommenen Richtwerts. Miss die Stange an drei Stellen über Kreuz, damit ein ovaler Querschnitt auffällt, und miss die Mutter an beiden Stirnseiten, weil die erste Lage enger ausfallen kann als der Rest.
Notiere außerdem, ob die Mutter von Hand bis zum Anschlag läuft oder nach einer halben Umdrehung stoppt. Diese Beobachtung ist aussagekräftiger als die Zahl der Umdrehungen, weil der Gewindeanlauf die ersten Umdrehungen ohne Eingriff lässt.
Wiederhole den Versuch nur mit einer geänderten Größe. Ein Durchgang mit anderem Filament und anderem Spiel beantwortet keine Frage, weil beide Ursachen gleichzeitig wirken. Nach zwei bis drei dokumentierten Durchgängen zeigt das Protokoll, ob die Abweichung konstant ist oder mit der Ausrichtung wechselt.
Rezept: m8-fit-v1 (8 mm / 1,25 mm / Dreieck / 1 Gang / rechts)
Datum:
Drucker, Düsengröße:
Filament, Trocknung:
Slicer, Profil:
Schichthöhe, Wandlinien, Naht:
Ausrichtung der Stange (stehend oder liegend):
Messmittel:

Schraube, Außendurchmesser an drei Stellen: ___ / ___ / ___ mm
Mutter, lichte Weite an beiden Stirnseiten:   ___ / ___ mm
Mutter, Schlüsselweite:                      ___ mm

Erster Widerstand (halbe / ganze Umdrehung / keiner):
Längsspiel (keines / wenig / deutlich):
Nacharbeit (keine / nachgeschnitten / nachgeschliffen):
Entscheidung (Rezept unverändert / Mutternspiel auf ___ mm):
Fehler schrittweise eingrenzen
Setzt die Mutter gar nicht an, prüfe zuerst die fünf Abgleichgrößen aus dem ersten Abschnitt. Klemmt sie erst nach einigen Umdrehungen, liegt es meist an aufsummierten Maßabweichungen. Ein fester Punkt bei einer bestimmten Winkelstellung deutet auf die Naht oder eine beschädigte Spitze, nicht auf das Spiel.
Vier Ursachen lassen sich mit Beobachtungen am eigenen Teil unterscheiden. Sie sind hier benannt, aber nicht gemessen: Diese Lieferung enthält keinen Druckversuch. Die Naht kann eine gerade Narbe auf der Flanke hinterlassen; prüfe, ob ein fester Punkt an einer bestimmten Winkelstellung liegt. Die erste Lage wird durch zu starke Quetschung breiter, was den Gewindeanfang enger macht. Bei liegender Ausrichtung liegen die Schichtgrenzen parallel zur Schraubenachse; prüfe, ob der Schaden an einer solchen Grenze sitzt. Eine gleichmäßig enge Paarung über die ganze Länge spricht dagegen für eine Maßabweichung des Drucks; miss Schraube und Mutter getrennt, bevor du einen Regler änderst.
Die verbreiterte erste Lage hat einen eigenen Namen. Prusas Hinweise zum Elefantenfuß beschreiben, dass die erste Schicht gequetscht und dadurch breiter wird, und nennen rund 0,2 mm Kompensation als üblichen Wert. Ob dein Gewinde dadurch am Anfang klemmt, zeigt erst der Versuch. Drehe die Mutter um und setze sie von der anderen Stirnseite auf: Klemmt sie in beiden Richtungen am Anfang, spricht das für die erste Lage, klemmt sie nur in einer Richtung, für die Naht.
Ob ein Gewinde überhaupt druckbar ist, hängt am Prozess und nicht an der Nenngröße. Eine 0,4-mm-Düse legt eine Extrusionsbreite von etwa 0,45 mm, und Wände unterhalb einer Düsenbreite druckt der Slicer nicht, wie derselbe Prusa-Artikel zur Merkmalsgröße erklärt. Erfahrungswerte für gedruckte Gewinde nennen M6 bei einer 0,4-mm-Düse als vorsichtigen Startpunkt. Das bleibt eine Erfahrungsregel und keine Untergrenze, die für jede Düse gilt.
Wenn zwei Ursachen gleichzeitig möglich sind, hilft ein Kontrollteil. Drucke dieselbe Mutter mit demselben Profil und nur einem geänderten Wert und vergleiche ausschließlich diese Änderung. Erst wenn das Kontrollteil läuft, ist die Ursache benannt statt vermutet.
Der Ratgeber zu gedruckten Zahnrädern zeigt denselben Ablauf für Durchmesser und Zahnflanken. Beim gedruckten Lager trennt derselbe Gedanke Wellenpassung und Ringspiel, zwei Größen, die ebenfalls nichts voneinander verraten.
Häufige Fragen
Garantiert M8 eine passende gedruckte Verbindung?
Nein. M8 legt Nenndurchmesser und Regelsteigung fest, mehr nicht. Profil, Gangzahl, Drehrichtung und die tatsächliche Passung kommen hinzu. Das M8-Rezept reproduziert außerdem nur die Modellgeometrie: Es setzt 8 mm und 1,25 mm sowie einen Eingabewert von 0,12 mm für das Mutternspiel, aus dem ein Modellspalt von 0,24 mm radial folgt. Wie dein Drucker diese Werte ausgibt, sagt es nicht. Passung entsteht erst aus dem gemessenen Testpaar.
Was unterscheiden Steigung und Vorschub?
Bei einem eingängigen Gewinde sind beide gleich. Mit mehreren Gängen ist der Vorschub je Umdrehung die Steigung mal der Gangzahl. Ein zweigängiges Gewinde mit 1,25 mm Steigung bewegt seine Mutter also 2,5 mm pro Umdrehung, während der Abstand benachbarter Spitzen 1,25 mm bleibt. Beide Teile brauchen dieselbe Gangzahl, sonst erzeugst du zwei verschiedene Helixe.
Soll ich Untermaß und Mutternspiel gleichzeitig ändern?
Nein. Ändere pro Durchgang genau einen Wert und protokolliere ihn. Untermaß wirkt auf den Außendurchmesser der Schraube, Mutternspiel auf den radialen Versatz des Mutternquerschnitts, der doppelt so groß ist wie der Eingabewert; das sind zwei getrennte Stellen. Wer beide gleichzeitig verschiebt, kann den Anteil am Ergebnis später keiner der beiden zuordnen und muss von vorn anfangen.
Womit messe ich ein gedrucktes Gewinde?
Für den Außendurchmesser genügt ein Messschieber über den Gewindespitzen, für genauere Werte eine Bügelmessschraube. Beide messen an den Spitzen und nicht am Flankendurchmesser, deshalb sind die Werte untereinander vergleichbar, aber nicht mit dem Flankendurchmesser einer Normschraube. Notiere das verwendete Messmittel im Protokoll, sonst sind zwei Durchgänge nicht vergleichbar.