Kugellager 3D-drucken? Gleitlager und Spiel erklärt
Veröffentlicht 2026-08-26 · aktualisiert 2026-09-05
Redaktion: GenerateSTL
Wer ein Kugellager 3D-drucken möchte, muss zuerst den Aufbau unterscheiden: Dieser Generator erzeugt ein Print-in-place-Gleitlager aus zwei geformten Ringen oder mit einem dritten gleitenden Mittelring. Kugeln oder Rollen werden nicht erzeugt. Hier lernst du, wie die Ringe geführt werden, was radiales Spiel bedeutet und wie du einen ersten Druck auf Passung und Beweglichkeit prüfst.
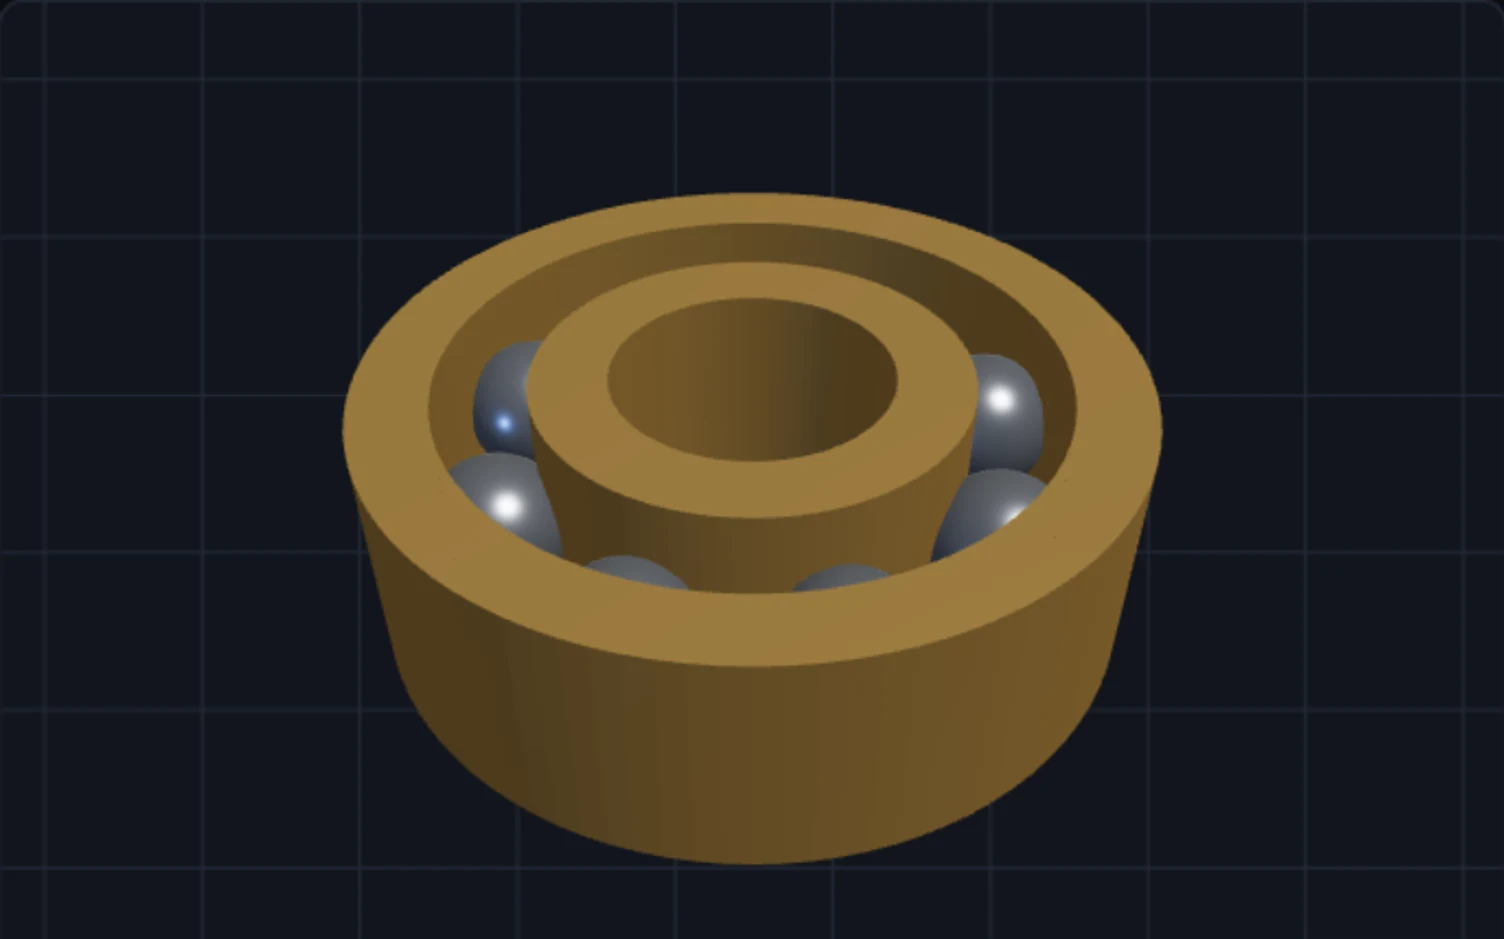
Welche Lagerfunktion der Generator tatsächlich erzeugt
Im Lager-Generator wählst du zwei oder drei Ringe. Ihre geformten Querschnitte halten sie axial zusammen; ein Spalt ermöglicht die Relativbewegung. Bei drei Ringen gleitet auch der mittlere Ring. Das ist ein Gleitlageraufbau, selbst wenn seine äußeren Maße denen eines bekannten Kugellagers entsprechen.
Ein Wälzlager überträgt den Kontakt über separate Wälzkörper. Hier gleiten die gedruckten Oberflächen direkt gegeneinander. Gleiche Bohrung, gleicher Außendurchmesser und gleiche Breite übernehmen deshalb keine Tragzahl, Präzision, Reibung oder Lebensdauer eines gekauften Lagers. Beurteile diese Geometrie als eigenen Prototyp.
Bohrung, Bauraum und radiales Spiel festlegen
Das aktuelle Preset 22/8/7 beschreibt 22 mm Außendurchmesser, 8 mm Bohrung und 7 mm Breite. Das sind nominale Modellmaße. Die Bohrung muss zu deiner Welle passen, der Außenring zur Aufnahme. Die Preset-Auswahl kalibriert keine der beiden Passungen.
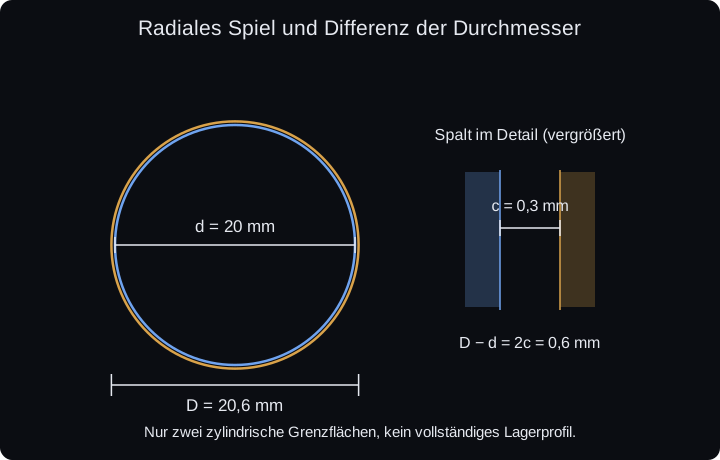
Spiel bezeichnet den nominalen radialen Spalt zwischen benachbarten Ringprofilen. 0,3 mm Radialspiel entsprechen an einem zylindrischen Abschnitt 0,6 mm Unterschied der gegenüberliegenden Durchmesser. Es ist kein zusätzlicher Zuschlag von 0,3 mm auf die Wellenbohrung. An den geneigten Halteflächen muss die Geometrie ebenfalls geprüft werden; radialer Abstand bedeutet nicht überall denselben Abstand in jeder Richtung.
| Parameter | Aktuelles Beispiel | Bedeutung |
|---|---|---|
| Außendurchmesser | 22 mm | Äußerer Bauraum |
| Bohrungsdurchmesser | 8 mm | Loch im Innenring |
| Breite | 7 mm | Axialer Bauraum |
| Ringe | 2 | Zwei gleitende Ringe |
| Radiales Spiel | 0,3 mm Vorgabe | Modellspalt, für den Prozess zu prüfen |
Die Spalte vor dem Druck im Slicer kontrollieren
Stelle die Lagerachse für eine erste Anordnung senkrecht zum Druckbett und kontrolliere die Schichten an den Halteflächen. Prusas Konstruktionshinweise erläutern den Einfluss von Ausrichtung, Überhängen und kleinen Merkmalen. Auch ein erzeugtes Modell braucht diese Kontrolle.
Auf beiden Seiten jedes Spalts müssen getrennte Werkzeugbahnen erkennbar bleiben. Schließe Stützen aus, die im Spalt eingeschlossen würden. Kann der Slicer den Spalt nicht erhalten oder braucht ein Überhang unzugängliche Stützen, passe Geometrie oder Verfahren an. Prüfe auch Nähte und Verfahrwege auf mögliche Materialbrücken.
Wähle ein reproduzierbares Profil und beachte die Anforderungen der konkreten Filamentsorte. Ein bekanntes Material erleichtert die Eingrenzung von Geometriefehlern. Ein ungetestetes PETG-, PLA- oder Nylonlager wird hier nicht nach Reibung oder Verschleiß bewertet.
Eine kontrollierte Spielreihe drucken
Beginne mit dem Standardmodell und notiere Drucker, Düse, Filamentsorte, Schichthöhe, Linienbreite, Temperaturen, Nahtposition und Stützeinstellungen. Exportiere das Modell und prüfe den Slicer. Dies ist eine vorgeschlagene Prüfmethode; der Artikel behauptet kein bereits gemessenes Druckergebnis.
Wenn die Vorgabe nicht zur gewünschten Bewegung führt, verändere nur das Spiel in kleinen Schritten. Beispielsweise bilden 0,25, 0,30 und 0,35 mm eine Versuchsreihe um den Standardwert. Das sind zu prüfende Modellspalte, keine Materialempfehlungen. Beschrifte jeden Druck, damit das Ergebnis seiner Konfiguration zugeordnet bleibt.
Prüfe nach dem Abkühlen Spalte und erste Schicht. Versuche die Ringe vorsichtig von Hand zu drehen. Erzwinge keine Bewegung bis zum Bruch einer verschweißten Baugruppe. Notiere Beweglichkeit, Klemmstelle und unerwünschtes Spiel. Eine passende Einstellung muss bei anderer Größe oder verändertem Druckprozess erneut geprüft werden.
Klemmende oder zu lose Ringe eingrenzen
Eine verbreiterte erste Schicht kann getrennte Flächen verbinden. Prusas Erklärung zum Elefantenfuß beschreibt Ursache und Kompensation. Stelle zuerst fest, ob nur die Unterkante oder die gesamte Höhe betroffen ist.
| Beobachtung | Als Nächstes prüfen | Gezielter Versuch |
|---|---|---|
| Unten verbunden | Erste Schicht und Kontakt zum Brim | Erste Schicht oder gemessene Kompensation korrigieren |
| Über mehrere Schichten verbunden | Extrusion, Nahtablagerung und Werkzeugbahnen | Fluss korrigieren oder größeren Modellspalt testen |
| Ungleichmäßiger Lauf | Lokale Naht, Schmutz oder Verzug | Ursache lokalisieren, bevor alle Spalte geändert werden |
| Zu viel unerwünschte Bewegung | Spiel und Haltegeometrie | Kleineren Spalt testen und Beweglichkeit erneut prüfen |
| Klemmt erst im Gehäuse | Zusammendrücken und Wellenflucht | Eingebaute Passungen vermessen |
Eignung für den fertigen Aufbau beurteilen
Prüfe den montierten Aufbau bei der vorgesehenen Drehzahl, Last, Temperatur und Laufdauer. Ein Handtest belegt nur grundlegende Beweglichkeit. Er liefert keine zulässige Traglast und keinen Langzeitverschleiß. Braucht die Anwendung eine bestimmte Lagerleistung, wähle ein gekauftes Lager mit geeigneten Herstellerdaten und konstruiere seine Aufnahme entsprechend.
Der Ratgeber Zahnräder 3D-drucken trennt auf ähnliche Weise Wellenpassung und Verzahnungsfehler. Bei einer verschraubten Lagerung hilft zusätzlich Gewinde 3D-drucken; dort betreffen die Spielparameter andere Oberflächen.
Häufige Fragen
Erzeugt der Generator ein gedrucktes Kugellager?
Nein. Er erzeugt axial gehaltene Gleitlagerringe mit optionalem gleitendem Mittelring. Kugeln, Rollen und Käfig werden nicht erzeugt.
Ersetzt ein Druck mit 22/8/7 mm ein 608-Kugellager?
Die nominalen Außenmaße können übereinstimmen. Funktionsprinzip und Leistung sind jedoch verschieden. Aus den Maßen ergeben sich weder Tragzahl noch Lebensdauer eines Wälzlagers.
Was bedeuten 0,3 mm Spiel?
Gemeint ist der nominale radiale Modellspalt zwischen benachbarten Ringen. An einem zylindrischen Abschnitt entspricht das 0,6 mm Durchmesserunterschied. Die Wellenbohrung ist eine separate Passung.
Soll ich die Ringe mit einer Zange losbrechen?
Prüfe zuerst verschmolzene Schichten, eingeschlossene Stützen und Ablagerungen. Gewalt kann die Haltegeometrie beschädigen. Korrigiere die beobachtete Ursache und drucke bei Bedarf neu.